
Počas vyšetrovania zlyhania ložísk mi vedúci údržby ukázal chybné ložisko dopravníka. Skriňa bola plná mastnoty, valivé prvky vyleštili obežnú dráhu a tesnenia presakovali. Tím mazal každé ložisko podľa pevne stanoveného plánu. Výsledkom bol klasický prípad nadmerného mazania: príliš veľa tuku v dutine spôsobuje, že valivé prvky rozvíria mazivo, vytvárajú teplo a nakoniec poškodia ložisko.
Nadmerné mazanie je bežnejšie, než si väčšina tímov údržby uvedomuje. Problém nie je v tom, že mazivo je zlé, ale v tom, že množstvo, frekvencia a metóda sú často založené skôr na zvyku než na skutočných požiadavkách ložiska. V tejto príručke vysvetľujeme, čo sa stane, keď je ložisko premazané, prečo sa to deje a ako tomu zabrániť.
Čo robí nadmerné mazanie s ložiskom
Príliš veľa maziva v dutine ložiska spôsobuje rad mechanických a tepelných problémov. Prvým efektom je vírenie. Keď sa valivé telesá otáčajú, musia sa pretlačiť cez prebytočný tuk. To spotrebúva energiu a premieňa ju na teplo. Nárast teploty narúša štruktúru maziva, urýchľuje oxidáciu a môže spôsobiť zmäknutie maziva a jeho únik cez tesnenia.
Nárast teploty a napätie tesnenia
Za normálnych podmienok beží správne namazané ložisko blízko okolitej teploty plus 10 až 20 stupňov Celzia, v závislosti od zaťaženia a rýchlosti. Keď objem maziva presiahne voľný priestor, teplota môže výrazne prekročiť tento rozsah. Každé zvýšenie prevádzkovej teploty o 10 stupňov Celzia skracuje životnosť maziva zhruba na polovicu, čo znamená, že ložisko bude bežať s degradovaným mazivom dlho pred ďalším plánovaným mazaním.
Strata energie a skryté náklady
Otáčanie tiež zvyšuje krútiaci moment ložiska. To sa prejavuje vyšším prúdom motora, vyššou spotrebou energie a dodatočným zaťažením hriadeľa. Náklady nie sú len samotné ložisko. Zahŕňa stratený výrobný čas, prácu pri výmene a plytvanie energiou každú hodinu chodu stroja.
V tabuľke nižšie sú zhrnuté praktické rozdiely medzi správnym mazaním a nadmerným mazaním.
| Podmienka | Správne mazanie | Nadmerné mazanie |
|---|---|---|
| Teplota ložiska | Stabilné, blízke okolitému prostrediu | Stúpa nad normálny rozsah |
| Stav tesnenia | Normálny tlak, bez úniku | Vnútorný tlak sa zvyšuje, tesnenia môžu unikať |
| Činnosť valivých prvkov | Mastnota vytvára tenký olejový film | Mastnota sa stužuje, film sa rozpadá |
| Spotreba energie | Žiadne výrazné zvýšenie | Vyšší krútiaci moment a prúd motora |
| Životnosť ložiska | Očakávaná životnosť | Predčasné zlyhanie |
Prečo dochádza k nadmernému mazaniu
Nadmerné mazanie je zriedka úmyselné. Zvyčajne pochádza z nedostatku usmernenia o tom, koľko tuku je skutočne potrebné. Najčastejšou príčinou je mentalita „viac, tým lepšie“, posilnená skutočnosťou, že počas chodu nevidíte dovnútra ložiska.
Pevné plány a nadrozmerné dutiny
Veľkosť dutiny zohráva úlohu. Uložené ložiská, najmä jednotky vankúšových blokov, majú veľké vnútorné priestory. Technik s mazacím lisom môže vyplniť celú dutinu. Napríklad jednotka vankúšového bloku série UCP sa môže zdať, že potrebuje viac maziva, pretože puzdro je veľké, ale samotné ložisko potrebuje iba malú časť tohto priestoru. Preplnenie krytu vedie k rovnakým účinkom vírenia a zahrievania.
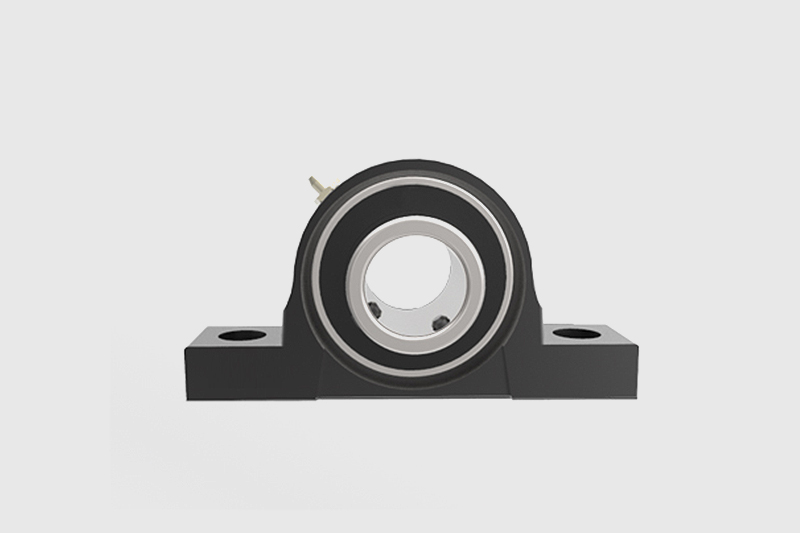 Jednotky vankúšových blokov: Séria UCP HT200 alebo QT450-10, QT450-10 je len pre série PFTD2 a FCT2. Zobraziť produkt →
Tlak ako falošný signál
Ďalšou častou chybou je použitie tlaku mazacej pištole ako vodidla. Niektoré postupy údržby pokračujú v čerpaní, kým sa na tesnení neobjaví tuk. Tento tlak môže poškodiť tesnenie. Mnoho mazacích pištolí dodáva tlak ďaleko za to, čo dokáže vydržať okrajové tesnenie, takže následný tlak ako signál môže ľahko vytlačiť mazivo na miesta, kam by nemalo ísť.
Určenie správneho objemu maziva
Správny objem maziva sa vypočíta z voľného priestoru ložiska, nie z objemu puzdra. Voľný priestor je vnútorný objem, ktorý nezaberajú valivé prvky, klietka a obežné dráhy. Všeobecným pravidlom je, že objem náplne by mal byť približne jedna tretina až polovica voľného priestoru s nižšími percentami pri vyšších rýchlostiach.
| Rýchlosť ložiska | Navrhované vyplnenie voľného miesta |
|---|---|
| Nízka rýchlosť, pod 500 ot./min | 40 – 60 % |
| Stredná rýchlosť, 500-1500 ot./min | 30 – 40 % |
| Vysoká rýchlosť, nad 1500 ot./min | 20-30% |
Dôležitá je aj konzistencia maziva, vyjadrená ako trieda NLGI. Mäkšie mazivo s vyššou viskozitou oleja je často dobrou voľbou pre väčšie ložiská, kde je plniaci objem nižší. Pre menšie ložiská, ktoré bežia pri vysokej rýchlosti, tuhšia trieda pomáha odolávať otáčaniu. Okolité podmienky, ako je vystavenie prachu alebo vode, tiež ovplyvňujú typ tesnenia a interval premazávania.
V prípade utesnených ložísk výrobca vopred naplní mazivo a používateľ by nemal pridávať ďalšie. V prípade otvorených ložísk alebo ložísk so schopnosťou domazať by sa mal objem maziva upraviť podľa otáčok, zaťaženia a prevádzkovej teploty. V prípade pochybností začnite s menším množstvom a po spustení sledujte teplotu.
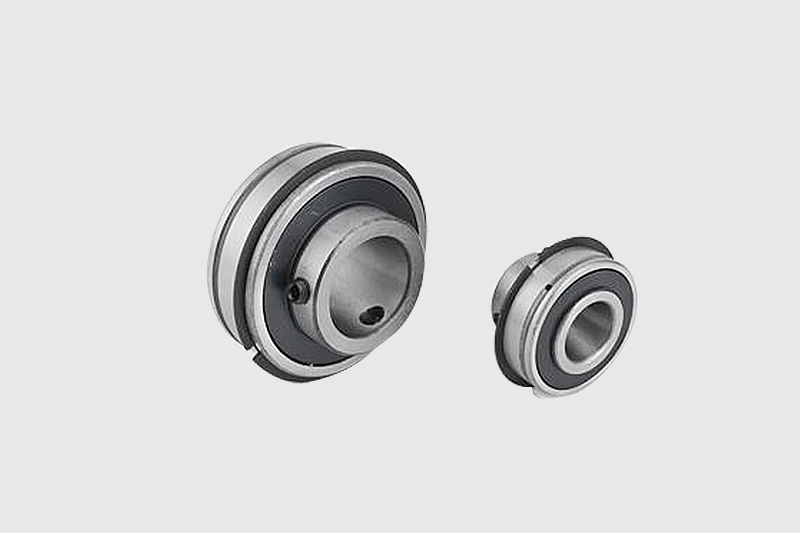 Séria ložísk s domazateľnou vložkou SER Na rozdiel od štandardných zapuzdrených ložísk, rad SER kladie dôraz na funkciu „premazávania“. Tento dizajn umožňuje používateľom dopĺňať mazivo počas prevádzky, čo efektívne... Zobraziť produkt →
Pre ložiskové vložky používané v poľnohospodárskych alebo potravinárskych zariadeniach závisí interval mazania od použitia. Výber správneho maziva pre ložiskové vložky je rovnako dôležitý ako množstvo a nesprávny základový olej alebo konzistencia môže spôsobiť skoré zlyhanie. Pozrite si nášho sprievodcu výber maziva vložiek pre viac podrobností.
Praktické kroky, ako zabrániť nadmernému masteniu
Zabránenie nadmernému mazaniu vyžaduje kombináciu správnej techniky a realistického plánu mazania. Pri prebaľovaní alebo pridávaní maziva do ložiska použite nasledujúci postup:
- Pred nasadením mazacej pištole vyčistite maznicu a okolitú oblasť.
- Pred pridaním ďalšieho maziva skontrolujte špecifikáciu maziva a prevádzkovú teplotu.
- Pridajte iba vypočítanú sumu na základe voľného miesta, nie veľkosti krytu.
- Po pridaní tuku ložisko krátko prebehnite, aby sa tuk rozptýlil.
- Sledujte teplotu v blízkosti krytu. Ak stúpne o viac ako 10 až 15 stupňov Celzia nad normálnu hodnotu, zastavte sa a preskúmajte.
Pred pridaním maziva tiež počkajte, kým ložisko nevychladne. Pridanie čerstvého maziva do horúceho ložiska môže spôsobiť, že sa nové mazivo roztopí a vytečie, čím sa problém zhorší. Vždy, keď je to možné, používajte mazací lis s dávkovacím zariadením. Mazacie pištole bez merača dokážu dodať viac ako požadované množstvo na jedno čerpadlo, najmä na malé ložiská.
Zvážte dizajn ložiska a typ tesnenia
Ložiská, ktoré sú vopred namazané a utesnené vo výrobe, nepotrebujú dodatočné mazivo. Pridanie maziva do utesneného ložiska je častou príčinou zlyhania tesnenia. Dizajn s dvojitým kontaktom v našich guľôčkových ložiskách série 6000 zadržiava mazivo a nečistoty von, čo podporuje dlhšiu životnosť bez potreby častého premazávania.
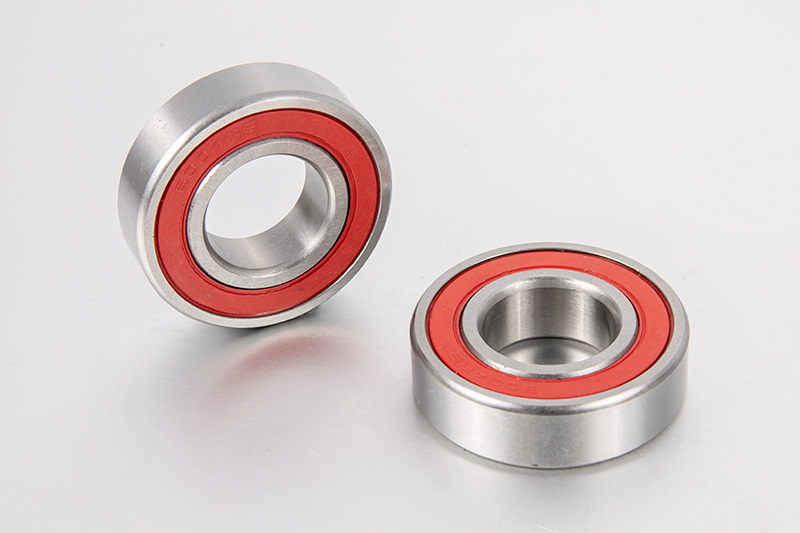 Séria 6000 Guličkové ložisko s hlbokou drážkou s dvomi kontaktnými tesneniami 1. Vynikajúci tesniaci výkon: Celková ochrana pred kontamináciou Zobraziť produkt →
Pre stroje, ktoré vyžadujú pravidelné mazanie, zvoľte konštrukciu ložiska s prístupnou dráhou mazu. Premazávateľné ložisko vložky, ako napríklad séria SER, má mazací otvor a správny tesniaci systém, ktorý umožňuje personálu údržby pridávať mazivo v správnom intervale bez preplnenia dutiny.
Zrátané a podčiarknuté
Premazanie ložísk je chybou mazania, ktorej sa dá predísť. Zvyšuje teplo, poškodzuje tesnenia, plytvá energiou a skracuje životnosť ložísk. Najlepšou obranou je vypočítať správny objem maziva, použiť metódu riadeného mazania a po namazaní skontrolovať teplotu ložiska.
Pri výbere ložiska pre vašu aplikáciu zvážte, ako konštrukcia podporuje riadenie mazania. Utesnené ložisko znižuje potrebu pravidelného mazania, zatiaľ čo premazávateľné ložisko vám poskytuje väčšiu kontrolu, keď je potrebná údržba. Správne ložisko v kombinácii so správnym objemom maziva a intervalom zaistí životnosť vášho zariadenia.