
Keď ložisko dopravníka beží 20 hodín denne, technik, ktorý pridáva mazivo ručne každé tri mesiace, háda. Ložisko môže byť suché niekoľko týždňov pred ďalšou údržbou alebo môže byť úplne stlačené mazacím lisom, čo spôsobí vírenie a teplo. Oba výsledky končia na rovnakom mieste: porucha ložiska a neplánované zastavenie. Automatizované dávkovanie maziva to mení dodávaním odmeraného množstva maziva do ložiska v správnom čase, bez závislosti od niekoho pamäti alebo prístupu k mazaciemu bodu.
Čo je automatické dávkovanie maziva?
Automatizované dávkovanie maziva, tiež nazývané centralizované mazanie, je mechanický proces, ktorý v pravidelných intervaloch dodáva presné množstvo maziva alebo oleja do jedného alebo viacerých miest mazania. Čerpadlo a zásobník sú umiestnené vedľa zariadenia a dávkovacie moduly v blízkosti každého ložiska uvoľňujú malý, kontrolovaný výron maziva. V mnohých priemyselných strojoch sa to deje počas prevádzky ložiska, takže čerstvé mazivo zostáva v kontaktnej zóne.
Dôležitý je pojem „dávkovanie“. Popisuje nameraný opakovateľný objem maziva, ktorý dosiahne ložisko. V ručnom programe môže mazacia armatúra prijať kdekoľvek od 10 do 30 gramov v závislosti od toho, kto drží pištoľ. V automatizovanom dávkovacom systéme dostane rovnaké ložisko rovnakú gramovú hmotnosť v každom cykle na základe veľkosti ložiska, rýchlosti a zaťaženia.
Prečo je pre spoľahlivosť ložísk dôležité presné dávkovanie
Mazanie ložísk nie je proces „viac, tým lepšie“. Premazanie a nedostatočné premazanie spôsobujú špecifické formy poškodenia. Nedostatočné mazanie zanecháva tenký alebo rozbitý olejový film, ktorý umožňuje kontakt kovu na kov, ktorý spôsobuje opotrebovanie, ryhy a teplo. Premazanie vypĺňa príliš veľkú časť dutiny ložiska, čo núti valivé telesá rozvíriť mazivo. Toto vírenie zvyšuje teplotu, môže poškodiť tesnenia a môže skutočne vytlačiť mazivo z ložiska.
Objemy dávkovania stanovujú výrobcovia ložísk a priemyselné normy. Pre guľkové ložisko s priemerom diery asi 20 mm je odporúčaný objem maziva často len 10 až 20 percent voľného priestoru vo vnútri ložiska. To je malé množstvo, možno niekoľko gramov, a preto je ručná mazacia pištoľ tak ľahko zneužiteľná. Automatizované dávkovacie systémy rešpektujú tieto limity, a preto sa používajú v aplikáciách, kde je ložisko ťažko dostupné alebo kde sú krátke intervaly mazania.
Ako fungujú dávkovacie systémy v praxi
Dávkovací systém pre mazivo zvyčajne obsahuje štyri časti: zásobník alebo nádrž na mazivo, čerpadlo, rozvody a dávkovacie jednotky. V jednopotrubnom progresívnom systéme centrálne čerpadlo natlakuje prívodné vedenie, čím núti mazivo pohybovať sa cez sériu dávkovacích ventilov. Každý ventil odmeria pevnú dávku a potom mazivo odovzdá ďalšiemu ventilu. Tento dizajn funguje dobre pre stroje s viacerými ložiskami, ktoré možno zoskupiť, ako sú dopravníky alebo prevodovky.
Dvojvodičový systém využíva dve napájacie vedenia, ktoré sa striedajú, čo umožňuje systému dobíjať sa, zatiaľ čo jedno vedenie sa napája. Viacbodové priame maznice používajú jediné čerpadlo s viacerými výstupmi a sú bežné na menších strojoch. Vo všetkých prípadoch regulátor nastaví dávkový interval na základe pracovného cyklu, prevádzkovej teploty a prostredia okolo ložiska.
Správny interval medzi dávkami je zriedkavo pevný mesačný dátum. Ložisko v prašnej píle môže potrebovať malú dávku každých pár hodín, zatiaľ čo ložisko ventilátora v čistých priestoroch môže potrebovať len niekoľko záberov za rok. Prispôsobenie dávky skutočným prevádzkovým podmienkam ložiska je to, čo oddeľuje spoľahlivý systém od nákladov na údržbu.
Výber ložísk, ktoré fungujú s automatickým dávkovaním
Nie každé ložisko sa dá ľahko pripojiť k dávkovacej linke. Ložiská používané v automatizovaných systémoch by mali mať mazací otvor alebo mazací fiting, ktorý lícuje s dávkovacím modulom. Mali by mať tiež taký dizajn krytu, ktorý umožní mazivu dostať sa k valivým prvkom bez úniku von. Napríklad vkladacie ložiská a jednotky vankúšových blokov sú vyrobené pre tento štýl údržby. Majú prístup na premazanie, nastavovaciu skrutku alebo poistnú objímku na montáž hriadeľa a tesniace usporiadanie, ktoré funguje so zadržiavaním tuku aj s periodickým vstrekovaním.
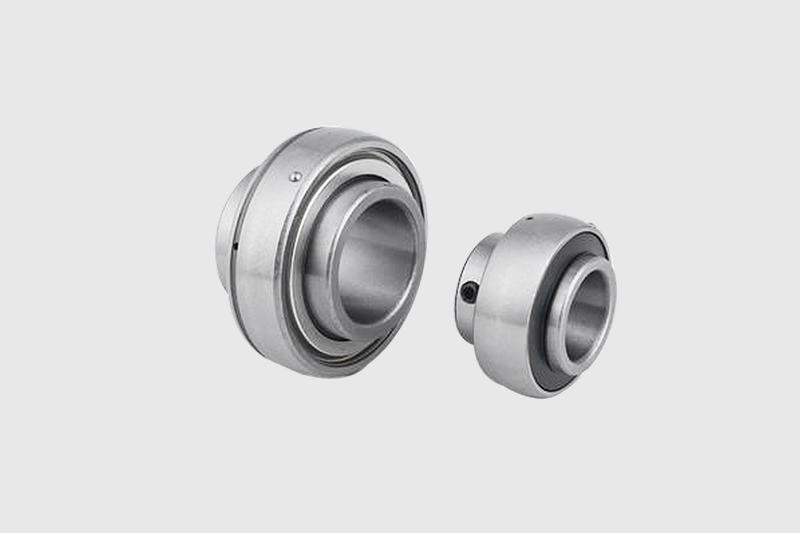 Ložisko vložky so zaisťovacou skrutkou UC na premazanie Toto ložisko vložky je vybavené aretáciou nastavovacej skrutky a mazacou drážkou so vstupnými otvormi, čo umožňuje jednoduché pripojenie k automatickým dávkovacím linkám na pravidelné vstrekovanie maziva do priemyselných strojov. Zobraziť produkt →
Séria ložísk Ningbo Sanya UC so zaisťovacou skrutkou je dobrým príkladom ložiska, ktoré prijíma mazivo cez dávkovaciu linku. Vonkajší krúžok má mazaciu drážku a vstupné otvory a usporiadanie nastavovacej skrutky drží ložisko na hriadeli, zatiaľ čo dávkovací modul dodáva požadované množstvo maziva v každom intervale.
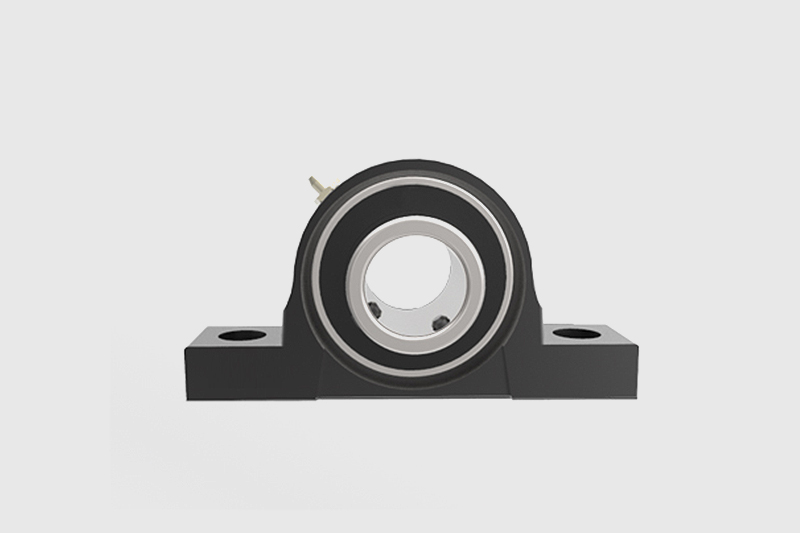 Jednotka vankúšového bloku UCP s ložiskom UC a liatinovým puzdrom Táto jednotka, ktorá kombinuje vložkové ložisko UC s pevným liatinovým puzdrom, poskytuje zostavu pripravenú na montáž s mazacím fitingom, ktorá chráni pred nárazom a znečistením v dopravníkoch a poľnohospodárskych zariadeniach. Zobraziť produkt →
Keď je ložisko namontované v puzdre, jednotka vankúšového bloku sa stane kompletnou zostavou. Jednotky vankúšového bloku série UCP kombinujú vložkové ložisko UC s pevným liatinovým puzdrom, čo dáva tímu údržby jediný komponent, ktorý je pripravený na mazanie. Puzdro tiež chráni ložisko pred nárazom a znečistením, čo je významnou výhodou v dopravných a poľnohospodárskych zariadeniach.
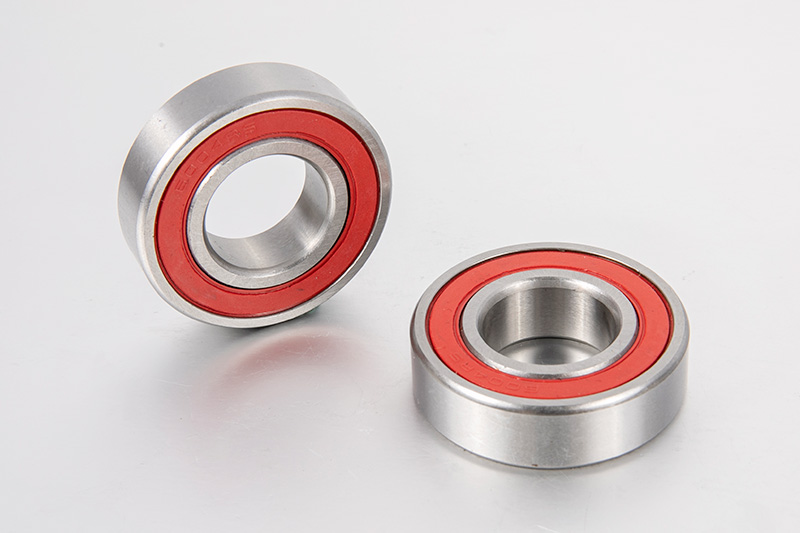
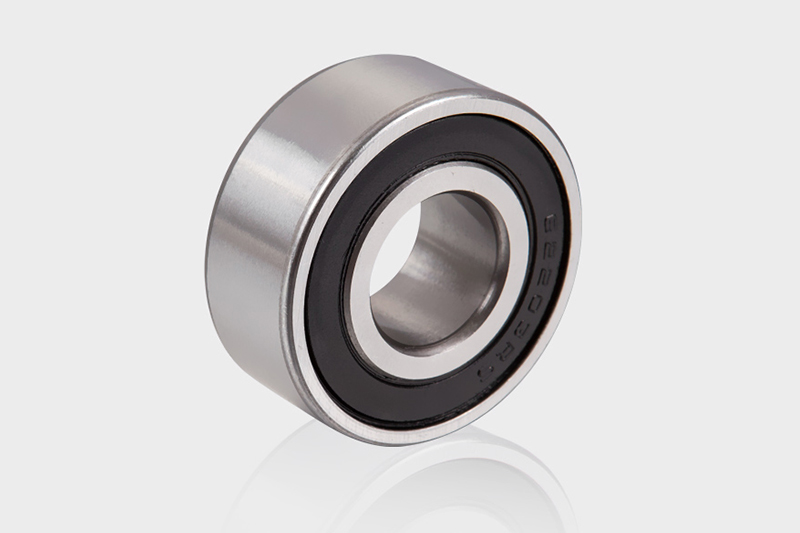
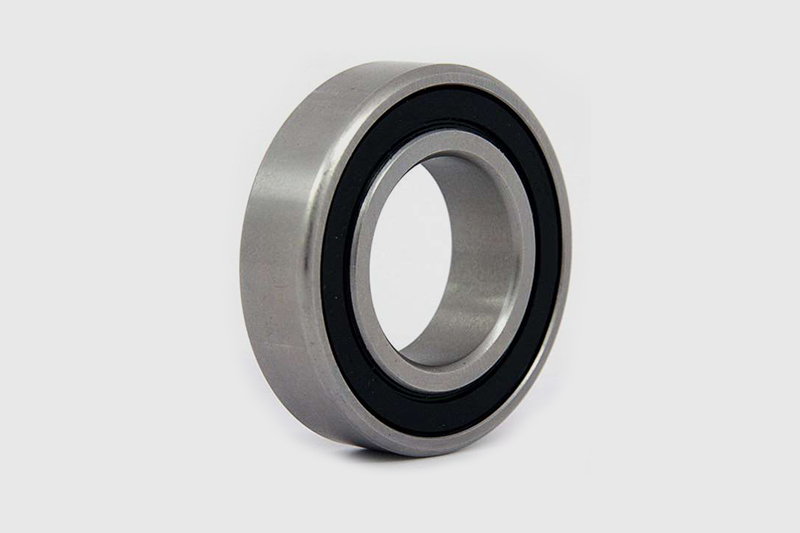
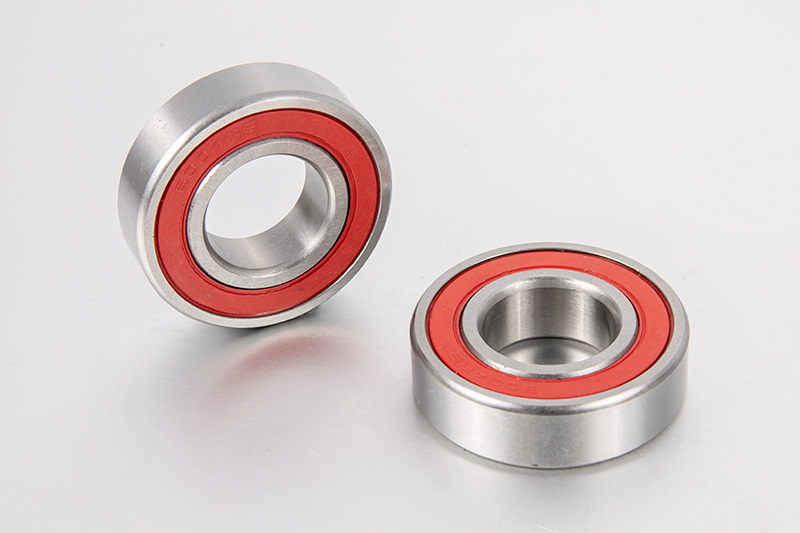 Guličkové ložisko série 6000 s hlbokou drážkou s dvoma kontaktnými tesneniami Toto ložisko, vybavené obojstrannými kontaktnými tesneniami, ponúka odolnosť proti prachu a vode, predmazané pre bezúdržbovú prevádzku, vhodné pre elektromotory a čerpadlá v zariadeniach s nepretržitým chodom. Zobraziť produkt →
Pre stroje, ktoré používajú guľkové ložiská s hlbokými drážkami priamo v kryte alebo vo vlastnej zostave, guľkové ložisko s dvoma kontaktnými tesneniami série 6000 ponúka štandardné ložisko s ochranou proti prachu a môže byť špecifikované na domazávanie prostredníctvom externého dávkovacieho pripojenia. Je vhodný pre elektromotory, čerpadlá a iné nepretržite bežiace zariadenia.
Pri výbere ložiska pre projekt automatického dávkovania hľadajte dôkazy, že výrobca navrhol ložisko s ohľadom na prístup údržby. Prečítajte si viac o tom, ako často ložiská vložiek skutočne potrebujú mazanie tento návod o intervaloch mazania ložísk . A ak zariadenie manipuluje so sypkým materiálom, ložiská dopravníkového systému sú priamou aplikáciou, kde sa dávkovanie rýchlo vyplatí.
Vplyv na údržbu a životnosť zariadenia
Finančný prípad automatického dávkovania maziva je jednoduchý. Porucha jedného ložiska vo výrobnej linke môže stáť tisíce dolárov strateného výkonu plus práca a náhradné diely. Dávkovacie systémy redukujú tieto zlyhania tým, že udržujú film maziva neporušený. Odstraňujú tiež ľudskú premennú: už žiadne vynechané tukové body, žiadne nadmerné mazanie, žiadne hádanie o stave ložiska skrytého za ochranným krytom.
V mnohých priemyselných zariadeniach spotreba maziva klesne o 30 až 50 percent, keď dávkovací systém nahradí manuálne mazanie. Mazivo sa používa presne tam, kde je to potrebné, namiesto toho, aby sa zotieralo z armatúr alebo nechávalo v zásobníku vedľa stroja. Toto zníženie tiež znižuje náklady na likvidáciu odpadu a udržiava pracovný priestor čistejší, čo je dôležité v potravinárskych alebo textilných závodoch, kde je riziko kontaminácie.
Monitorovanie stavu sa tiež stáva informatívnejším. Keďže dávkovacie intervaly sú predvídateľné, náhly nárast vibrácií alebo teploty ložísk možno vysledovať späť k špecifickej udalosti, ako je zablokované dávkovacie vedenie, porucha piestu alebo zmena kvality maziva. Operátori môžu reagovať na príčinu namiesto toho, aby reagovali na zlomené ložisko.
Implementačné kroky pre program dávkovania
Začnite v malom. Identifikujte ložiská, ktorých výmena je najdrahšia alebo ktoré sú najdôležitejšie z hľadiska prevádzkyschopnosti. Pre každé ložisko si zapíšte množstvo maziva a odporúčaný interval od výrobcu. Ak ložisko ešte nie je vybavené funkciou premazania, zvážte jeho výmenu za ložisko, ktoré má mazaciu drážku a fiting. Tu sa stáva relevantným výber z predchádzajúcej časti.
Ďalej vyberte typ dávkovacieho systému. Jednoradové progresívne systémy sú najbežnejšie pre malú skupinu ložísk. V prípade stroja s dlhým zoznamom mazacích miest môže systém s dvoma vedeniami zvládnuť väčšie dĺžky vedenia a robustnejšie prevádzkové podmienky. V oboch prípadoch musí servisný technik kalibrovať dávku na pumpe a overiť, či dávkovacie moduly v blízkosti ložísk dodávajú očakávané množstvo.
Nastavte plán údržby okolo systému, nie naopak. Skontrolujte hladinu v nádrži, skontrolujte, či dávkovacie potrubia netesnia alebo nie sú zalomené, a vymeňte opotrebované armatúry. Použite mazivo, ktoré zodpovedá prevádzkovej teplote a otáčkam ložiska. Vysokoteplotné silikónové mazivo sa nebude správať ako mazivo s lítiovým mydlom a nesprávna voľba môže spôsobiť, že dávkovací systém odmeria nesprávny objem alebo sa mazivo nepohne vôbec.
Automatizované dávkovanie maziva nie je o pridávaní ďalšieho tuku. Ide o dodanie správneho množstva maziva na správne miesto v správnom čase. Keď spárujete správne navrhnuté ložisko so systémom riadeného dávkovania, získate hladší chod, dlhšiu životnosť a menej prekvapení. Pre priemyselných zákazníkov, ktorí sa chcú odkloniť od reaktívnej údržby, je kombinácia domazateľného ložiska a spoľahlivej dávkovacej jednotky konkrétnym krokom k predvídateľnej výrobe.